

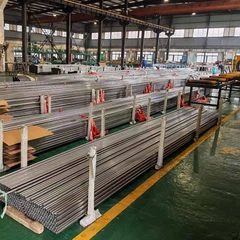


এএসটিএম এ 312 স্ট্যান্ডার্ড: অস্টেনিটিক স্টেইনলেস স্টিল পাইপগুলির জন্য শিল্প অ্যাপ্লিকেশন এবং প্রযুক্তিগত প্রয়োজনীয়তা
Apr 09, 2025
একটি বার্তা রেখে যান
1। স্ট্যান্ডার্ড ওভারভিউ
এএসটিএম এ 312/এ 312 এম -24 বি (2024 সালের অক্টোবর প্রকাশিত) মূল প্রয়োজনীয়তা যেমন উপাদানগুলির বৈশিষ্ট্য, উত্পাদন প্রক্রিয়া, পরিদর্শন এবং পরীক্ষায় অন্তর্ভুক্ত থাকে এবং রাসায়নিক, পেট্রোলিয়াম, খাদ্য, ফার্মাসিউটিক্যাল এবং সামুদ্রিক প্রকৌশল ক্ষেত্রে ব্যাপকভাবে ব্যবহৃত হয়।
2। মূল প্রযুক্তিগত প্রয়োজনীয়তা
2.1 উপকরণ এবং উত্পাদন প্রক্রিয়া
উপাদান পরিসীমা:
অস্টেনিটিক স্টেইনলেস স্টিল: যেমন টিপি 304, টিপি 316 এল, টিপি 347 এইচ, ইত্যাদি, ক্রোমিয়াম (সিআর), নিকেল (এনআই), মলিবডেনাম (এমও) ইত্যাদির মতো উপাদান রয়েছে, দুর্দান্ত জারা প্রতিরোধের এবং উচ্চ তাপমাত্রার শক্তি সহ।
ডুপ্লেক্স স্টেইনলেস স্টিল: যেমন ইউএনএস এস 31254 (254 এসএমও), চরম ক্ষয়কারী পরিবেশের জন্য উপযুক্ত (যেমন হ্যালিডযুক্ত অ্যাসিড মিডিয়া)।
উত্পাদন পদ্ধতি:
বিজোড় পাইপ: উচ্চ মাত্রিক নির্ভুলতা এবং অভ্যন্তরীণ গুণমান নিশ্চিত করতে গরম রোলিং বা ঠান্ডা অঙ্কন প্রক্রিয়া দ্বারা উত্পাদিত।
Ld ালাই পাইপ: টিআইজি এবং এমআইজি -র মতো স্বয়ংক্রিয় ld ালাই প্রযুক্তি ব্যবহার করা হয় এবং ওয়েল্ডকে রেডিওগ্রাফিক পরিদর্শন (যেমন এএসএমই বি 31.3 স্ট্যান্ডার্ড) এবং ইন্টারগ্রানুলার জারা পরীক্ষা (এএসটিএম এ 262 পদ্ধতি ই) এর অধীন করা দরকার।
তাপ চিকিত্সা:
সমাধান অ্যানিলিং: চাপ দূর করতে এবং জারা প্রতিরোধের উন্নতি করতে অস্টেনিটিক স্টিলকে দ্রুত 1040-1100 ডিগ্রীতে শীতল করা দরকার।
স্থিতিশীল চিকিত্সা: টাইটানিয়াম (টিপি 321 এইচ) বা নিওবিয়াম (টিপি 347 এইচ) সমন্বিত গ্রেডগুলির আন্তঃগ্রানক জারা রোধ করতে অতিরিক্ত তাপ চিকিত্সা প্রয়োজন।
2.2 রাসায়নিক রচনা

2.3 মাত্রা সহনশীলতা এবং পৃষ্ঠের চিকিত্সা
বাইরের ব্যাস সহনশীলতা:
ঠান্ডা টানা টিউব: সহনশীলতা ± {{0}}। ব্যাসের জন্য 10 মিমি কম বা 25.4 মিমি এর চেয়ে কম বা সমান, সহনশীলতা ± 0.25 মিমি ব্যাসের চেয়ে কম বা 88.9 মিমি সমান।
হট রোলড টিউব: সহনশীলতা ± 1.6 মিমি ব্যাসের জন্য 127 মিমি এর চেয়ে কম বা সমান।
প্রাচীরের বেধ সহনশীলতা:
Cold drawn tube: tolerance + 20%/-0% for wall thickness ≤3 mm, tolerance + 22%/-0% for wall thickness >3 মিমি।
পৃষ্ঠের চিকিত্সা:
অভ্যন্তরীণ এবং বাইরের দেয়ালগুলি যান্ত্রিকভাবে পালিশ করা উচিত (0। 8μm এর চেয়ে কম বা সমান রুক্ষতা), স্যানিটারি প্রয়োজনীয়তাগুলি (যেমন খাদ্য শিল্প) পূরণের জন্য আচারযুক্ত বা প্যাসিভেটেড করা উচিত।
3। মূল প্রযুক্তিগত পয়েন্ট
3.1 "এইচ" গ্রেড এবং উচ্চ তাপমাত্রার কার্যকারিতা
"এইচ" সমন্বিত গ্রেডগুলি (যেমন টিপি 347 এইচ, টিপি 316 এইচ): কার্বন সামগ্রী বাড়িয়ে বা নিওবিয়াম এবং টাইটানিয়াম যুক্ত করে, উচ্চ তাপমাত্রা ক্রাইপ ফাটল শক্তি বাড়ানো হয়, যা সুপারক্রিটিকাল বয়লার সুপারহিয়েটারগুলির জন্য উপযুক্ত (তাপমাত্রা কম বা 871 ডিগ্রির সমান)।
অ্যাপ্লিকেশন কেস: টিপি 347 এইচ বৃহত বয়লার সুপারহিটার টিউবগুলির জন্য ব্যবহৃত হয় এবং এটি এখনও 750 ডিগ্রীতে দুর্দান্ত অ্যান্টি-অক্সিডেশন এবং অ্যান্টি-জারা বৈশিষ্ট্যগুলি বজায় রাখে।
3.2 ননডেস্ট্রাকটিভ টেস্টিং এবং মান নিয়ন্ত্রণ
প্রয়োজনীয় পরিদর্শন আইটেম:
হাইড্রোলিক চাপ পরীক্ষা: চাপ 19 এমপিএর চেয়ে কম বা সমান চাপ (বাইরের ব্যাস 88.9 মিমি এর চেয়ে কম বা সমান) বা 31 এমপিএ (বাইরের ব্যাস> 88.9 মিমি) এর চেয়ে কম বা সমান।
এডি কারেন্ট টেস্টিং (এএসটিএম E426): পৃষ্ঠ এবং কাছাকাছি-পৃষ্ঠের ত্রুটিগুলি সনাক্ত করুন।
ইন্টারগ্রানুলার জারা পরীক্ষা (এএসটিএম এ 262 পদ্ধতি ই): আন্তঃগ্রাহক জারা সম্পর্কিত উপাদানটির প্রতিরোধের যাচাই করুন।
অনুসন্ধান পাঠান